De staal- en RVS-productie van stalinrichting verloopt in vijf herkenbare fasen: engineering, plaat- en buisbewerking, lassen, nabehandeling (beitsen of verzinken) en assemblage met eindcontrole. Wat je als varkenshouder of dealer later in de stal ziet, zoals strakke lasnaden, hokdelen die passen en RVS zonder roestvlekken, wordt in die fasen bepaald. Dat gebeurt lang voordat er iets wordt gemonteerd. Weet je waar in het proces de kwaliteit ontstaat, dan vergelijk je offertes beter en stel je gerichtere vragen bij een bezoek aan de werkplaats.
Waarom zie je in een offerte niet hoe je hokinrichting gemaakt wordt?
Een offerte noemt materialen en maten: RVS 304, thermisch verzinkt staal, een hokbreedte van zoveel centimeter. Twee offertes met dezelfde omschrijving kunnen in de praktijk toch flink verschillen. Hoe zijn de lasnaden nabehandeld? Welke wanddikte heeft de buis? Hoe nauwkeurig is er gesneden? En is het RVS ooit in contact geweest met staalstof uit dezelfde werkplaats?
Die verschillen zie je pas na een paar jaar gebruik. Denk aan roestvorming langs lasnaden, of aan hokdelen die bij een renovatie niet in de bestaande stal passen. Monteurs moeten dan ter plekke slijpen en boren. Dat kost extra montage-uren en het beschadigt de zinklaag precies op de plek waar die het hardst nodig is.
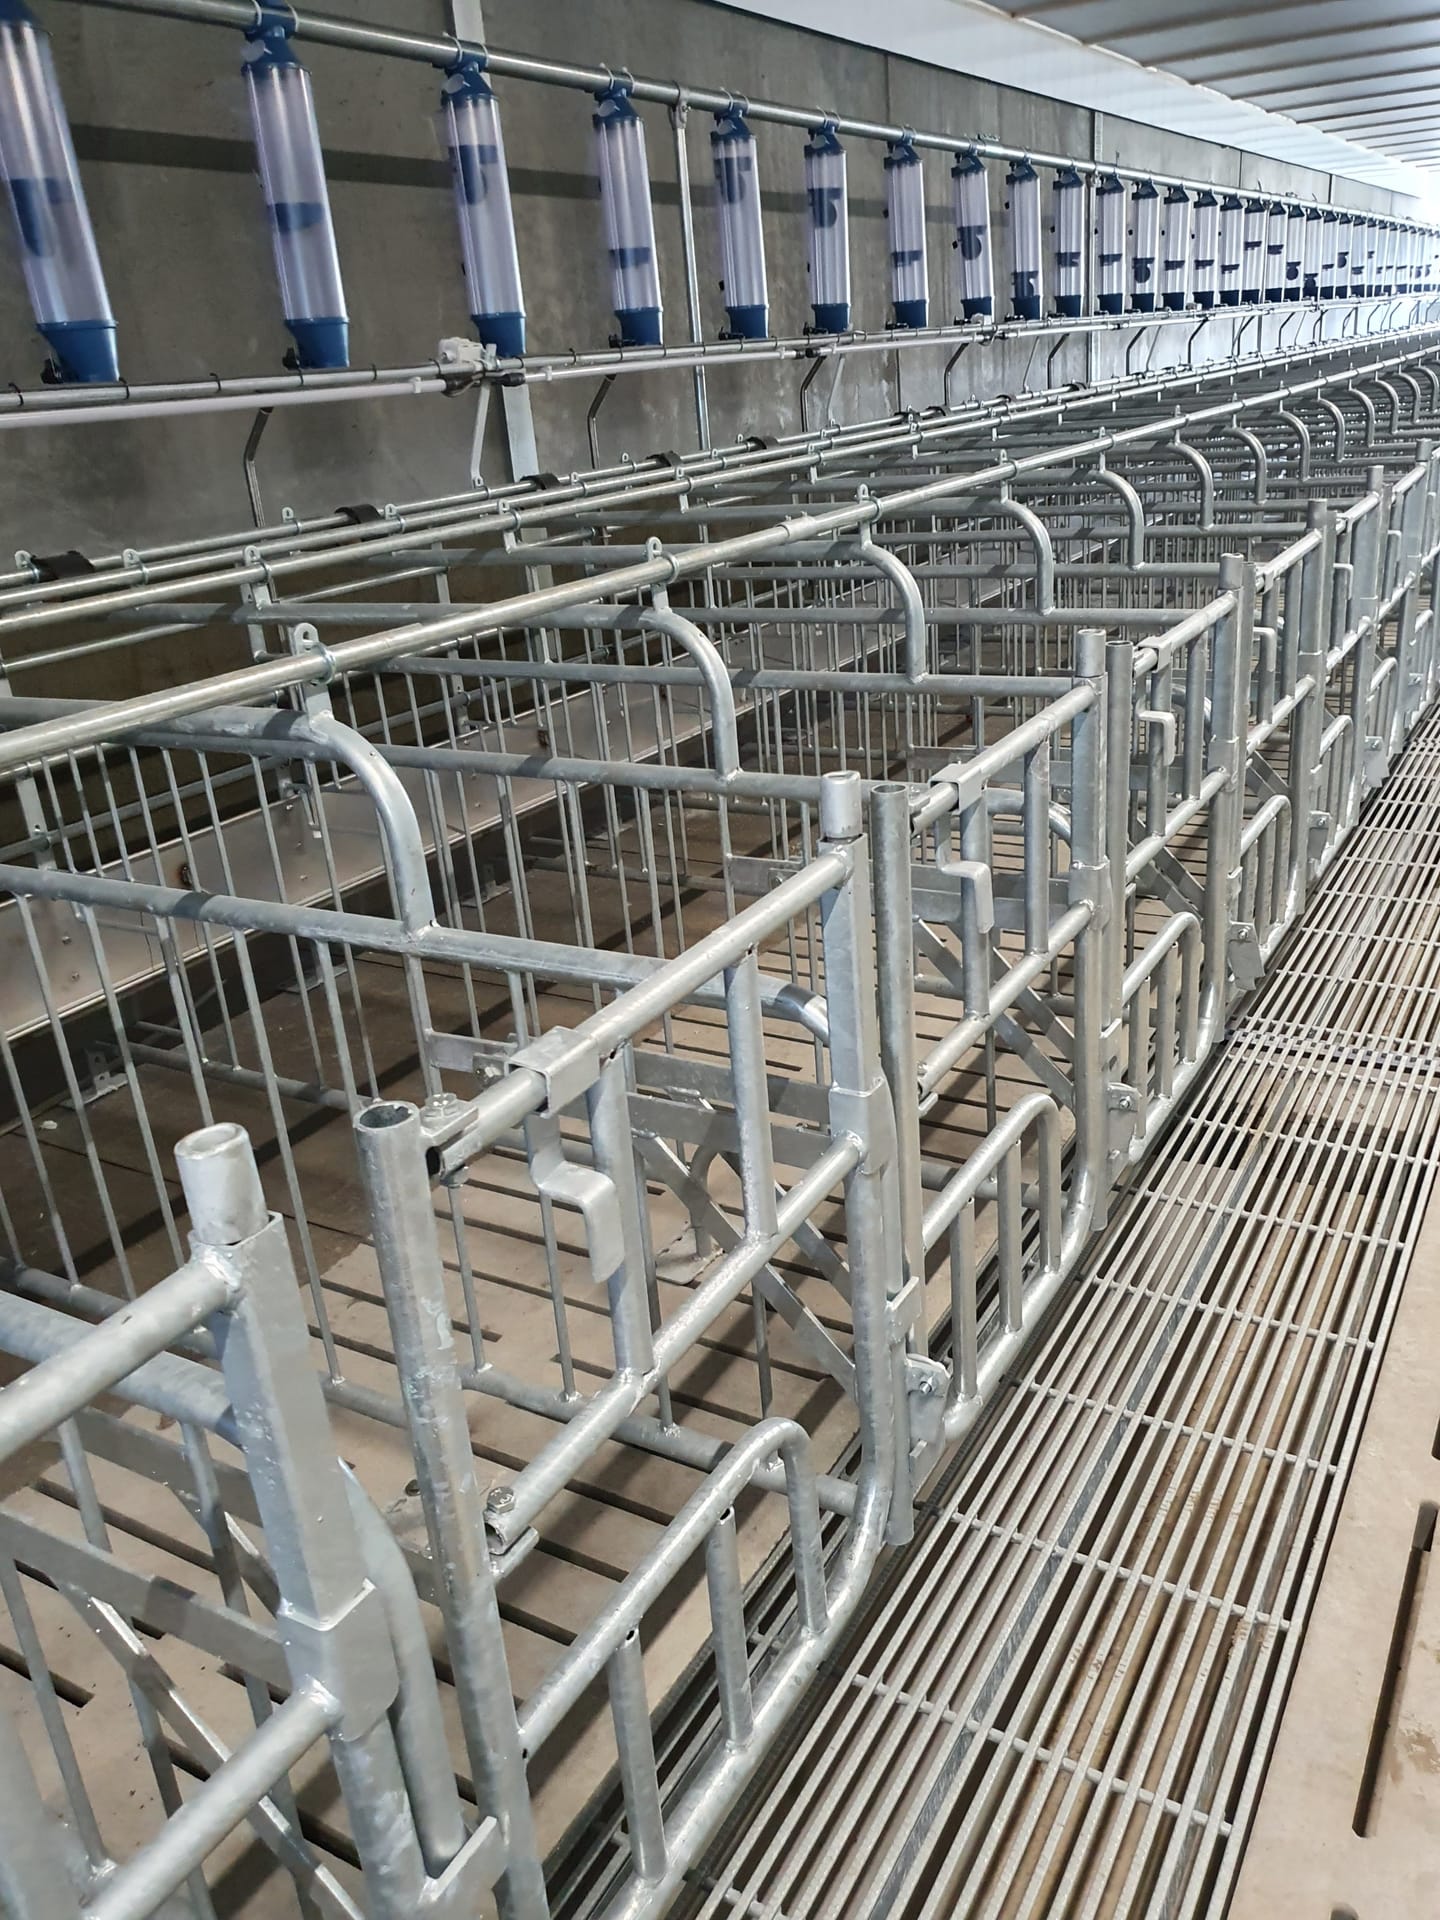
In de biggenafdeling en de kraamstal speelt dit sterker dan elders. Je hebt daar veel kleine onderdelen die tientallen keren terugkomen. Een afwijking van een paar millimeter per hok tel je dan over een hele afdeling op. Bij een vrijloopkraamhok bepaalt de maatvoering bijvoorbeeld of biggenvoerbakken op de juiste plek aansluiten op wanden en roostervloer. De productiekwaliteit is dus geen detail voor de werkplaats. Ze bepaalt mee hoe je stal dagelijks werkt.
Hoe verloopt de staal- en RVS-productie van stalinrichting in 2026?
Bij een moderne producent van stalinrichting doorloopt elk hokdeel dezelfde route. De volgorde is vast, de uitvoering verschilt per bedrijf:
- Engineering: de stal wordt ingemeten en in een 3D-model uitgewerkt. Daaruit volgen tekeningen en snijprogramma’s.
- Plaat- en buisbewerking: plaat en buis worden met een laser gesneden en daarna gezet (gebogen) of gezaagd.
- Lassen: met de hand of met een lasrobot, afhankelijk van de serie en de vorm van het onderdeel.
- Nabehandeling: RVS wordt gebeitst en gepassiveerd, staal wordt thermisch verzinkt.
- Assemblage en controle: onderdelen worden samengebouwd, gecontroleerd op maat en verpakt per hok of per afdeling.
Het begint bij het materiaal. De Europese norm NEN-EN 10088-1 legt de chemische samenstelling van roestvaste staalsoorten vast en deelt ze in naar corrosievaste, hittevaste en kruipvaste soorten. Voor stalinrichting telt alleen de corrosievaste groep. Voor buizen, staven en profielen beschrijft NEN-EN 10088-3 de technische leveringsvoorwaarden. Een producent die met deze normen werkt, kan per partij aantonen welk materiaal er in je hokken zit.
Een hardnekkig misverstand: roestvlekken op RVS zouden een teken zijn van slecht materiaal. Vaker ontstaan ze in de werkplaats. IJzerdeeltjes van slijpwerk aan staal komen op het RVS terecht, of lasnaden met verkleuring worden niet gebeitst. Op die plekken is de beschermende oxidelaag van het RVS verstoord. Daarom scheiden goede werkplaatsen de bewerking van staal en RVS, met eigen gereedschap en eigen werkplekken. Voor jou als koper van een stal betekent dat: vraag niet alleen naar de staalsoort, maar ook naar de werkwijze.
De sector werkt onder druk. Volgens het CBS (2025) kromp in 2024 de basismetaal en metaalproductie, en waren producenten in de metaalindustrie in oktober 2024 het meest negatief over hun concurrentiepositie binnen de EU. Nederlandse metaalbedrijven zoeken hun antwoord daarom vooral in automatisering en precisie, niet in volume.
Welke ontwikkelingen veranderen de productie van stalinrichting?
Vijf ontwikkelingen bepalen hoe werkplaatsen in de varkenshouderij er nu en de komende jaren uitzien.
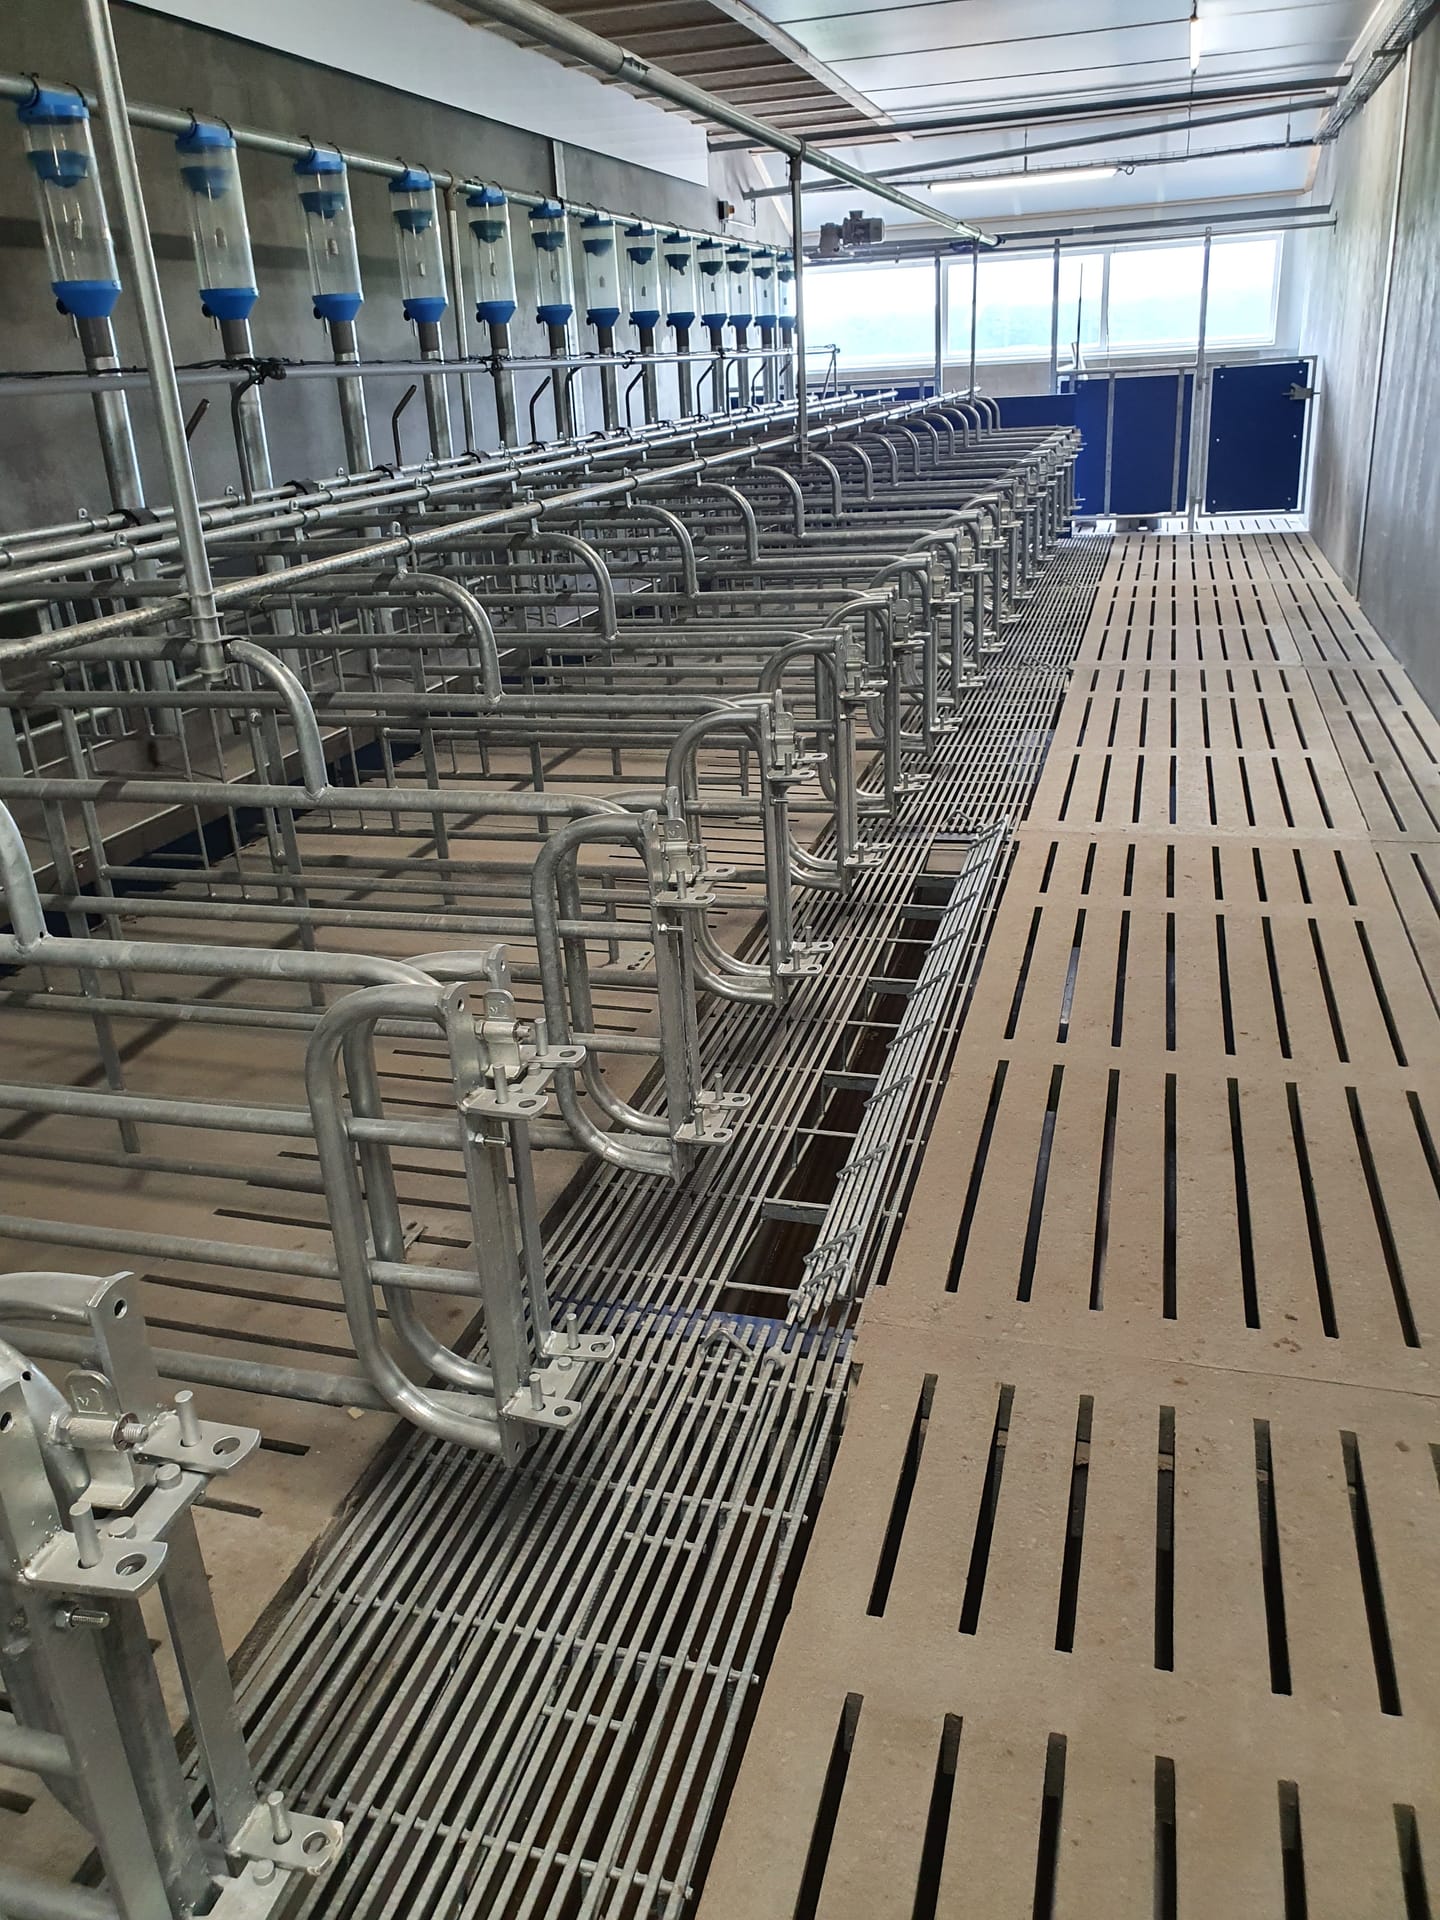
Trend 1: Buislasersnijden
Een buislaser snijdt gaten, uitsparingen en verbindingen in één bewerking uit de buis. Boren, zagen en ontbramen achteraf zijn voor een groot deel niet meer nodig. Buizen passen daardoor nauwkeuriger in elkaar voordat er gelast wordt. Voor hekwerken en frames van kraam- en biggenhokken levert dat een strakkere pasvorm op.
Trend 2: Lasrobots, ook bij maatwerk
Lasrobots waren lang alleen rendabel bij grote series. Nu programma’s steeds vaker vooraf op de computer worden gemaakt, loont een robot ook bij kleinere aantallen. Het resultaat is een lasnaad die bij het eerste en het veertigste hok gelijk is. Complexe of afwijkende delen blijven handwerk voor ervaren lassers.
Trend 3: Een digitale lijn van tekening naar machine
Steeds meer producenten koppelen het 3D-model direct aan de snij- en zetmachines en aan hun bedrijfssoftware. Maten worden dan niet meer overgetypt, en daar ontstaan juist veel fouten. Een bijkomend voordeel: elk onderdeel blijft op tekening bewaard en is later opnieuw te maken.
Trend 4: Materialen combineren per zone
In één hok kom je steeds vaker RVS op vloerhoogte tegen, verzinkt staal hoger in de constructie en kunststof in de wanden. De werkplaats moet die materialen naast elkaar kunnen verwerken zonder ze te vervuilen. Hoe je per zone kiest, lees je in het overzicht RVS, kunststof of gietijzer voor jouw varkensstal.
Trend 5: Meer voormontage in de fabriek
Delen die vroeger los naar de stal gingen, komen steeds vaker als samengestelde eenheid of als compleet bouwpakket per hok. Het werk verschuift van de stal naar de werkplaats, waar het onder gecontroleerde omstandigheden gebeurt.
Wat betekenen deze ontwikkelingen voor jouw stalproject?
Bij een renovatie is de bestaande stal zelden haaks of overal even breed. Buislasersnijden en een digitale lijn maken het in de praktijk haalbaarder om hokdelen per afdeling op de werkelijke maat te maken, in plaats van te werken met een catalogusmaat die ter plekke moet worden aangepast. Zo daalt het risico op meerwerk tijdens de montage, en meerwerk is bij renovaties vaak een van de grootste onzekere posten in de begroting.
De lasrobot gaat over voorspelbaarheid. Bestel je veertig kraamhokken, dan wil je dat het laatste hok dezelfde lasnaad heeft als het eerste. Constante lasnaden zijn ook beter te beitsen of te verzinken, en dat telt mee voor de levensduur.
De digitale lijn betaalt zich vooral jaren later uit. Breekt er na een tijd een hekdeel of scharnier, dan kan een producent die alles op tekening heeft het onderdeel opnieuw maken zonder eerst te komen meten. Voor dealers die meerdere bedrijven bedienen, scheelt dat afstemming en wachttijd.
Combineren per zone helpt je budget gericht in te zetten: RVS waar mest, urine en reinigingswater samenkomen, andere materialen waar de belasting lager is. Voorwaarde is wel dat de producent RVS en staal strikt gescheiden bewerkt. Anders koop je duur RVS dat toch gaat verkleuren.
Voormontage verkort de tijd dat een afdeling leeg staat. Bij renovatie in een stal die verder in gebruik blijft, is dat vaak de belangrijkste planningsfactor. Hoe dat stap voor stap gaat bij een kraamhok, staat beschreven in de zeven productiestappen van een kraamhok op maat.
Hoe beoordeel je een producent van stalinrichting tijdens een werkplaatsbezoek?
Een bezoek aan de werkplaats vertelt je meer dan een brochure. Je hoeft geen lasser te zijn om de juiste vragen te stellen. Let op deze punten:
- Gescheiden bewerking: liggen staal en RVS op aparte plekken, met eigen slijp- en zaaggereedschap?
- Nabehandeling van lasnaden: wordt RVS na het lassen gebeitst en gepassiveerd, en hoe controleert de producent dat? Verkleurde lasnaden op afgewerkte delen zijn een waarschuwing.
- Materiaalherkomst: kan de producent per partij een materiaalcertificaat laten zien, met een staalsoort volgens NEN-EN 10088?
- Volgorde bij verzinken: wordt staal pas na al het las- en boorwerk thermisch verzinkt (volgens NEN-EN ISO 1461)? Laswerk na het verzinken tast de zinklaag aan.
- Inmeten en engineering: wie meet je stal in, en wie tekent het ontwerp? Zitten engineering en productie onder één dak, dan zijn de lijnen bij wijzigingen korter.
- Nalevering: kan de producent later onderdelen op maat maken op basis van de oorspronkelijke tekening?
Vraag ook om een voorgemonteerd hok of een proefopstelling. Daaraan zie je in één oogopslag hoe deuren sluiten, hoe hekken aansluiten en hoe de afwerking van randen en hoeken is. Neem een medewerker mee die dagelijks in de stal werkt. Die ziet sneller of een sluiting met handschoenen aan goed te bedienen is.
Veelgestelde vragen
Wat is het verschil tussen RVS 304 en RVS 316 in stalinrichting?
RVS 316 bevat molybdeen en is daardoor beter bestand tegen chloriden en agressieve vloeistoffen dan RVS 304. In stalinrichting wordt 304 veel gebruikt voor hekwerk en constructie, terwijl 316 vaker wordt gekozen voor delen die constant in contact staan met mest, urine of reinigingsmiddelen. De meerprijs is dus vooral zinvol op vloerhoogte.
Waarom wordt staal pas na het lassen thermisch verzinkt?
Thermisch verzinken na het lassen zorgt ervoor dat ook lasnaden, binnenkanten van buizen en boorgaten een zinklaag krijgen. Las of boor je na het verzinken, dan verbrandt of beschadigt de zinklaag plaatselijk en begint daar het eerste roest. Vraag daarom altijd of alle bewerkingen vóór het verzinken klaar zijn.
Wat is beitsen en passiveren van RVS?
Beitsen verwijdert de verkleuring en de aangetaste laag die bij het lassen ontstaan. Passiveren helpt de beschermende oxidelaag van het RVS weer op te bouwen. Zonder deze stappen is een lasnaad in RVS juist de plek waar corrosie begint.
Kan een lasrobot ook maatwerk lassen?
Lasrobots kunnen maatwerk aan zodra het programma vooraf op de computer is gemaakt, wat bij kleinere series steeds vaker gebeurt. Ze werken het best bij onderdelen die vaker terugkomen, zoals frames en hekdelen. Unieke of moeilijk bereikbare lasnaden blijven doorgaans handwerk.
Hoe lang duurt de productie van een maatwerk stalinrichting?
Doorlooptijd hangt af van de omvang van het project, de tijd die de engineering vraagt en de beschikbaarheid van materiaal. Bij renovaties kost het inmeten en goedkeuren van tekeningen vaak meer tijd dan de productie zelf. Spreek daarom een planning met vaste mijlpalen af: tekening akkoord, productie gereed en levering.
Waar begin je bij jouw eigen stalproject?
Kijk bij een nieuwe stalinrichting verder dan de staalsoort in de offerte. Vraag hoe de staal- en RVS-productie is georganiseerd, van inmeten tot nabehandeling, want daar ontstaan pasvorm en levensduur.
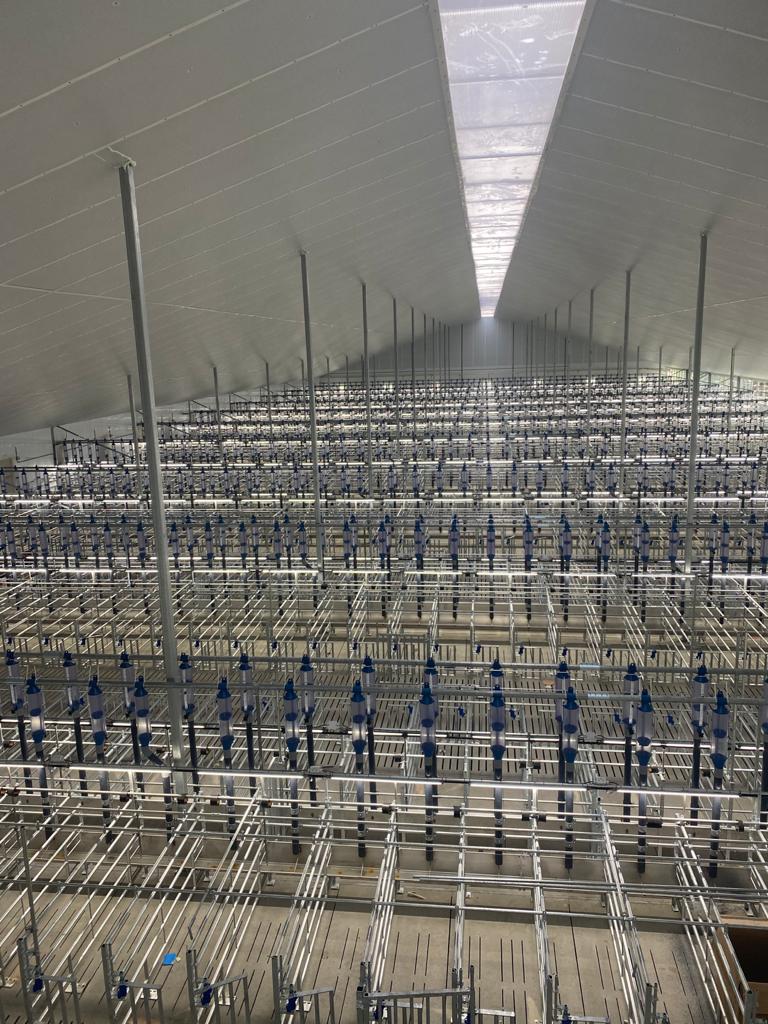
Van Osch B.V. ontwerpt, produceert en assembleert stalinrichting zelf in Uden. Dat gebeurt met eigen vakmensen, lasrobots, plaat- en buisbewerking en sinds 2024 met Adige-buislasertechniek, in staal, verzinkt staal en RVS. Wil je advies over je eigen project? Plan een gesprek over stalinrichting op maat en bespreek je stalmaten aan tafel met een adviseur.
Veelgestelde vragen over de productie van stalinrichting
Kan stalinrichting volledig op maat worden gemaakt?
Ja. Maatwerk begint bij de beschikbare ruimte, de diercategorie, de looplijnen en de gewenste uitvoering. Op basis daarvan worden onder meer hokafmetingen, deuren, voerfronten, afscheidingen en bevestigingspunten uitgewerkt. Ook aansluiting op bestaande wanden, vloeren of installaties kan in het ontwerp worden meegenomen.
Wat is het verschil tussen verzinkt staal en RVS?
Verzinkt staal heeft een zinklaag die het basismateriaal beschermt tegen corrosie en is voor veel toepassingen een praktische keuze. RVS is bijzonder geschikt voor onderdelen die intensief worden gereinigd, langdurig aan vocht worden blootgesteld of waarbij hygiëne extra belangrijk is. Welke uitvoering past, hangt af van de omstandigheden in de stal en het gebruik van het onderdeel.
Is een bestaande stal geschikt voor nieuwe stalinrichting?
In veel gevallen wel. Bij renovatie is nauwkeurig inmeten belangrijk, omdat vloeren, wanden en maatvoering in bestaande gebouwen kunnen afwijken. Met een goede technische opname kunnen nieuwe hokken, deuren en afscheidingen passend worden gemaakt voor de bestaande situatie.
Welke informatie is nodig voor een offerte?
Voor een eerste voorstel helpen een plattegrond, de binnenmaten van de stal, foto’s van de huidige situatie en informatie over het type dieren. Ook wensen rond capaciteit, materiaal, deuren, voer- en drinkvoorzieningen en montage zijn relevant. Hoe completer de uitgangspunten, hoe gerichter de offerte en planning kunnen worden opgesteld.
Kan de montage ook worden verzorgd?
Dat kan per project verschillen. Naast productie is het belangrijk om vooraf af te stemmen wie verantwoordelijk is voor transport, plaatsing, verankering en eventuele aansluiting op andere voorzieningen. Zo sluiten productie en montage goed op elkaar aan.
Conclusie
Duurzame stalinrichting ontstaat niet alleen door goed materiaal, maar vooral door een zorgvuldig productieproces. Bij staal- en RVS-productie van stalinrichting zorgen nauwkeurig inmeten, doordachte engineering, passende bewerkingstechnieken, vakkundig lassen en een goede eindcontrole samen voor hokken en onderdelen die in de praktijk blijven functioneren.
Wie vooraf aandacht besteedt aan maatvoering, materiaalkeuze en de manier van produceren, verkleint de kans op aanpassingen tijdens de montage en investeert in een inrichting die past bij stal, dier en dagelijkse bedrijfsvoering.
Bronnen
- NEN-EN 10088-1 — Nen
- het CBS (2025) — Cbs
- NEN-EN 10088-1:2024 en — NEN (Nederlands Normalisatie-instituut)
- NEN-EN 10088-3:2024 en — NEN (Nederlands Normalisatie-instituut)
- Nederlandse industrie herstelt in 2024 — Centraal Bureau voor de Statistiek (CBS)